 EN
Di cosa hanno realmente bisogno gli acquirenti aziendali da una stele per dita complete
L’acquisto per una rete ospedaliera, un fornitore di servizi sanitari occupazionali o un distributore medico non assomiglia affatto alla scelta di una stele da uno scaffale da parte di un singolo clinico. Le implicazioni sono diverse. Una singola unità difettosa genera un reclamo. Una produzione difettosa comporta un richiamo, una revisione del contratto e molte spiegazioni a persone che non desiderano sentirle. È per questo che la conversazione sulla stele per dita complete cambia quando entrano in gioco le aziende. Le domande non riguardano più un solo paziente, ma iniziano a concentrarsi su coerenza, documentazione e sul fatto che la millesima unità si comporti come la prima.
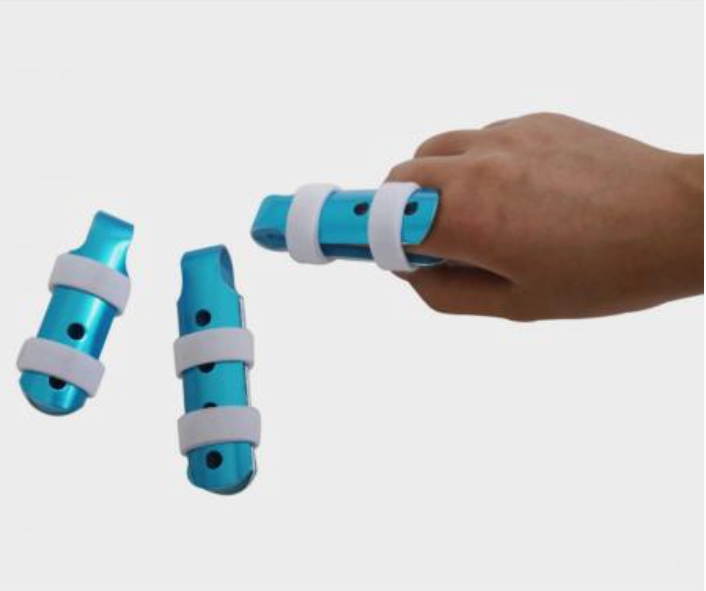
Il termine stesso è ampio. Un tutore per dito completo copre generalmente l'intero dito, dall'articolazione metacarpo-falangea fino a oltre l'articolazione interfalangea distale, immobilizzando l'intero dito anziché un singolo segmento. All'interno di tale definizione, i modelli variano notevolmente e tali differenze assumono un'importanza molto maggiore su larga scala rispetto a quanto accada in una singola clinica.
Architetture di progettazione e punti di divergenza
La maggior parte dei tutori per dito completi attualmente disponibili sul mercato rientra in un numero limitato di approcci strutturali, ciascuno dei quali comporta implicazioni diverse per la produzione, l'adattamento e l'uso clinico.
-
Modelli con guscio dorsale: un guscio rigido si posiziona sulla superficie dorsale del dito, fissato mediante fasce o avvolgimenti. Semplice da modellare ed economico da produrre in serie, ma la tolleranza di adattamento è ridotta poiché il guscio non si conforma all'anatomia individuale.
-
Modelli avvolgenti: il tutore circonda interamente il dito con un materiale semi-rigido, spesso rivestito in schiuma. Offrono un comfort superiore, ma il sistema di chiusura diventa un punto debole con l'uso ripetuto.
-
Design articolati: Alcune unità consentono un movimento controllato in specifici giunti, bloccandone altri. Utili per protocolli di mobilizzazione precoce, ma l’hardware aggiuntivo aumenta i costi e i punti di guasto.
-
Design a sandwich composito: Più strati di materiale incollati insieme, ottimizzati per rigidità in una direzione e flessibilità in un’altra. L’opzione più impegnativa dal punto di vista ingegneristico e la più difficile da mantenere coerente tra diversi lotti.
Un errore comune nelle aziende è considerare questi prodotti intercambiabili sulla base del prezzo unitario. La calotta dorsale più economica può avere un costo inferiore per pezzo, ma se genera un tasso di resi più elevato a causa di lamentele sulla vestibilità, il costo effettivo per stecca utilizzata con successo sale rapidamente.
Coerenza nei materiali e nella produzione: Il fattore nascosto che determina i costi
A volumi aziendali, la coerenza dei materiali è il punto in cui i budget si rompono silenziosamente. Due lotti dello stesso termoplastico possono differire per temperatura di ammorbidimento, comportamento di flusso e rigidità post-raffreddamento, a seconda del lotto di resina fornito dal fornitore. Una clinica non se ne accorgerà mai. Una linea di produzione che realizza diecimila unità sì.
Tre variabili tendono a causare inconsistenza:
-
Variazione del lotto di resina: piccole differenze nella qualità del polimero spostano la finestra di stampaggio e la rigidità finale.
-
Usura dello stampo: dopo migliaia di cicli, i bordi degli utensili si arrotondano e le dimensioni dei pezzi variano.
-
Controllo del raffreddamento e dell’annealing: un raffreddamento affrettato introduce tensioni interne che successivamente si manifestano come deformazioni o crepe.
Questo non è teorico. Durante un audit della catena di approvvigionamento per un distributore di attrezzature per la riabilitazione nel Midwest, un lotto di steccature per dita intere ha superato l’ispezione in ingresso ma ha fallito sul campo tre settimane dopo, con segnalazioni di ammorbidimento delle steccature in condizioni di trasporto calde. La causa radice è stata ricondotta a una sostituzione della resina effettuata senza aggiornare i parametri del processo. Il design era corretto. Il controllo del processo no.
| Tipo di modello | Materiale tipico | Complessità produttiva | Coerenza della vestibilità | Costo unitario relativo |
|---|---|---|---|---|
| Guscio dorsale | Termoplastico rigido | Bassa | Medio | Bassa |
| Avvolgente | Composito con schiuma sul retro | Medio | Alto | Medio |
| Articolato | Termoplastico con componenti metallici | Alto | Medio | Alto |
| Pannello sandwich composto | Stratificato multi-layer | Alto | Alto | Alto |
| Modellati su misura | Termoplastico a bassa temperatura | Basso volume | Molto elevata | Alto |
La tabella sopra non rappresenta una classifica di qualità. Illustra i compromessi che un’impresa deve valutare tra costo unitario, complessità produttiva e affidabilità delle prestazioni del prodotto su un ampio numero di utenti.
Norme, prove e documentazione che le imprese devono richiedere
Le aspettative normative per le attrezzature mediche di protezione variano da mercato a mercato, ma alcune cose sono quasi universali. Le imprese che acquistano su larga scala dovrebbero prevedere, come minimo, la tracciabilità dei materiali, i registri dimensionali a livello di lotto e una qualche forma di dati relativi a prove meccaniche sulla rigidità e sulla fatica.
Tra i riferimenti pertinenti da conoscere figurano la norma ISO 13485 per i sistemi di gestione della qualità nei dispositivi medici e le norme ASTM che riguardano le proprietà dei materiali termoplastici e la fatica flessionale. Un fornitore incapace di produrre dati di prova sulla fatica flessionale è un fornitore che non ha sottoposto a test di sollecitazione la modalità di guasto più rilevante per un tutore: la flessione ripetuta sotto carico.
Vale inoltre la pena essere onesti sui limiti. Nessun design di tutore elimina del tutto il rischio di irritazione cutanea o di rigidità articolare. Questi esiti dipendono fortemente dalla durata dell’uso, dall’aderenza del paziente e dal follow-up. Un tutore ben realizzato riduce la probabilità di guasto meccanico. Non sostituisce il giudizio clinico.
Considerazioni sull’approvvigionamento per operazioni multi-sede
Per le aziende che gestiscono più stabilimenti o distribuiscono su più regioni, la decisione di approvvigionamento è una scelta della catena di fornitura tanto quanto una scelta prodotto.
-
Verificare che il fornitore mantenga gli utensili per la geometria specifica, non solo un elenco catalogo.
-
Chiedere informazioni sulla tracciabilità del lotto, dal materiale grezzo all’unità finita.
-
Testare campioni provenienti da almeno due cicli produttivi, non da un solo lotto pilota.
-
Verificare i tempi di consegna in condizioni di domanda massima, non solo in condizioni standard.
-
Esaminare come il fornitore gestisce un lotto non conforme, perché prima o poi accadrà.
Le operazioni multi-sede devono inoltre considerare la copertura delle taglie. Una singola taglia raramente si adatta bene a un’intera popolazione adulta, e un tutore leggermente troppo largo in un sito potrebbe essere segnalato come problema clinico anziché come lacuna nella gamma di taglie.
Dove la profondità produttiva modifica l’equazione
La differenza tra un fornitore e un partner produttivo emerge quando qualcosa va storto o quando la domanda aumenta improvvisamente. Onebrace, produttore di dispositivi medici per la protezione, supporta le proprie linee di prodotto con un team di ricerca e sviluppo il cui membro medio vanta otto anni di esperienza specializzata, accorciando così il ciclo tra la segnalazione di un problema e la sua risoluzione. L’azienda gestisce 12 linee di produzione complete e conserva una libreria di oltre 1.000 progetti di stampi, con un’uscita mensile superiore al milione di set. Per gli acquirenti aziendali, questa combinazione significa disporre di attrezzature già esistenti per molte geometrie di steccature e della capacità di assorbire fluttuazioni della domanda senza allungare i tempi di consegna.
Scegliere un modello di steccatura per dita intere su scala aziendale si riduce a far corrispondere l’architettura del design alla necessità clinica, quindi a verificare che il produttore sia in grado di mantenere tale design costante su migliaia di unità. Il prezzo conta, ma è la coerenza a garantire la stabilità dei contratti.
Indice dei Contenuti
- Di cosa hanno realmente bisogno gli acquirenti aziendali da una stele per dita complete
- Architetture di progettazione e punti di divergenza
- Coerenza nei materiali e nella produzione: Il fattore nascosto che determina i costi
- Norme, prove e documentazione che le imprese devono richiedere
- Considerazioni sull’approvvigionamento per operazioni multi-sede
- Dove la profondità produttiva modifica l’equazione