 EN
Hva bedriftskjøpere faktisk trenger av en fullfingerstøtte
Innkjøp for et sykehusnettverk, en arbeidsmedisinsk leverandør eller en medisinsk distributør ligner ikke i det hele tatt på en enkelt kliniker som velger en støtte fra et hylle. Risikoen er annerledes. Én dårlig enhet fører til en klage. En dårlig produksjonsomgang fører til en tilbakerulling, en kontraktsgjennomgang og mye forklaring til personer som ikke ønsker å høre på det. Derfor endrer samtalen om fullfingerstøtter seg når bedrifter blir involvert. Spørsmålene går ikke lenger bare ut på én pasient, men på konsekvens, dokumentasjon og om den tusende enheten oppfører seg på samme måte som den første.
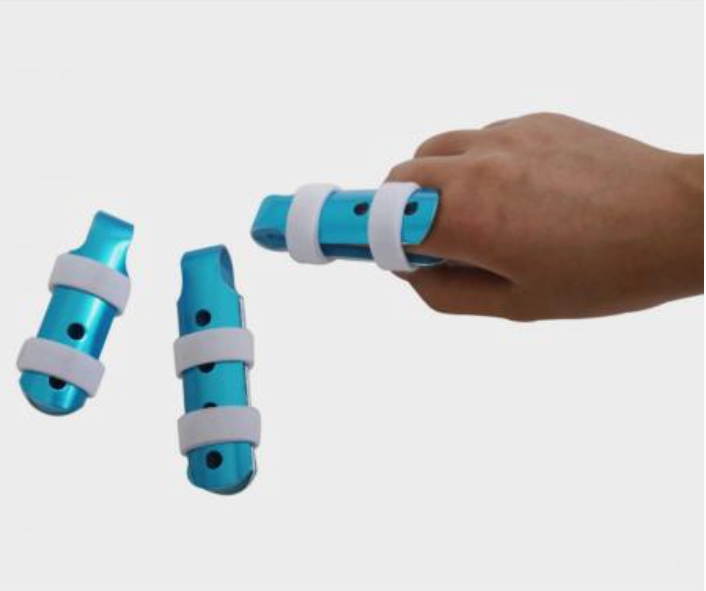
Begrepet selv er bredt. En fullfingerstøtte dekker vanligvis hele fingeren, fra metakarpofalangale leddet og nedover forbi distale interfalangale ledd, og immobiliserer hele fingeren i stedet for bare ett segment. Innad i denne definisjonen varierer designene sterkt, og disse variasjonene betyr langt mer i stor skala enn de gjør i en enkelt klinikk.
Designarkitekturer og hvor de skiller seg åt
De fleste splintene for hele fingeren som finns på markedet i dag faller innenfor ett fåtal strukturella tilnærminger, og hver av dem har ulike konsekvenser for produksjon, pasform og klinisk bruk.
-
Dorsale skall-design: Et stivt skall ligger over baksiden av fingeren, med remmer eller omslag som fester det. Enkelt å forme, lett å produsere i store mengder, men pasformstoleransen er streng fordi skallet ikke følger den enkelte persons anatomi.
-
Omsluttende design: Splinten omslutter fingeren med et halvstivt materiale, ofte med skum bakpå. Bedre komfort, men lukkemekanismen blir en svakhet ved gjentatt bruk.
-
Artikulerte design: Noen enheter tillater kontrollert bevegelse i bestemte ledd samtidig som andre ledd blokkeres. Nyttig for protokoller for tidlig mobilisering, men ekstra utstyr øker kostnadene og risikoen for svikt.
-
Sammensatte sandwichdesigner: Flere materialelag som er limt sammen, justert for stivhet i én retning og fleksibilitet i en annen. Det mest ingeniørkrevende alternativet og det vanskeligste å opprettholde konsekvent mellom serier.
En vanlig feil i bedrifter er å behandle disse som utbyttbare basert på stykpris. Den billigere dorsale skallet kan koste mindre per enhet, men hvis den fører til en høyere returneringsrate på grunn av pasningsklager, stiger den virkelige kostnaden per vellykket bruk av splinten raskt.
Materiale- og produksjonskonsekvens: Den skjulte kostnadsdriveren
Ved enterprise-volum er materialekonsekvens der budsjettene stille går i oppløsning. To serier av samme termoplast kan variere i mykningstemperatur, flyteegenskaper og stivhet etter avkjøling, avhengig av leverandørens resinpartier. En klinikk vil aldri merke det. En produksjonslinje som lager ti tusen enheter vil det.
Tre variabler tenderer til å føre til inkonsekvens:
-
Variasjon i resinpartier: Små forskjeller i polymergrad endrer formgivingsvinduet og den endelige stivheten.
-
Moldeslett: Etter tusenvis av sykler blir verktøykantene runde, og delmålene endrer seg.
-
Kjøling og glødning: For hastig kjøling fører til indre spenninger som senere viser seg som vringning eller sprekkdannelse.
Dette er ikke teoretisk. Under en leveransekontroll for en distributør av rehabiliteringsutstyr i Midtvesten bestod et parti med fullfingre skinner innkjøpskontrollen, men mislyktes i feltet tre uker senere, med rapporter om at skinnene myknet under varme transportforhold. Årsaken ble sporet tilbake til en utskiftning av harpiks uten oppdatering av prosessparametrene. Designet var i orden. Prosesskontrollen var det ikke.
| Modelltype | Typisk materiale | Produksjonskompleksitet | Passformkonsistens | Relativ enhetskostnad |
|---|---|---|---|---|
| Dorsal skall | Stiv termoplast | Lav | Medium | Lav |
| Omsluttende | Svampbakket sammensatt materiale | Medium | Høy | Medium |
| Artikulert | Termoplast med metallkomponenter | Høy | Medium | Høy |
| Komposit sandwich | Flersjiktet limt materiale | Høy | Høy | Høy |
| Tilpasset formet | Termoplast for lav temperatur | Lav volum | Veldig høy | Høy |
Tabellen ovenfor er ikke en rangering av kvalitet. Den viser kompromissene et selskap må vurdere mellom kostnad per enhet, produksjonskompleksitet og hvor pålitelig produktet fungerer for en stor gruppe brukere.
Standarder, testing og hvilken dokumentasjon selskaper bør kreve
Regulatoriske forventninger til medisinsk verneutstyr varierer etter marked, men noen ting er nesten universelle. Selskaper som kjøper i stor skala bør forvente, som minimum, sporebarhet av materialer, dimensjonsdata på batchnivå og en form for mekanisk testdata om stivhet og utmattelse.
Relevante referanser som det lønner seg å kjenne til inkluderer ISO 13485 for kvalitetsstyringssystemer i medisinske apparater, samt ASTM-standarder som dekker termoplastiske materialegenskaper og bøyutmatning. En leverandør som ikke kan levere testdata om bøyutmatning er en leverandør som ikke har utført spenningsprøving av den feilmodusen som er viktigst for en skinn, nemlig gjentatt bøyning under belastning.
Det er også verdt å være ærlig om begrensninger. Ingen splintdesign eliminerer helt risikoen for hudirritasjon eller leddstivhet. Disse utfallene avhenger i stor grad av bæretid, pasientens etterlevelse av anbefalinger og oppfølging. En velprodusert splint reduserer sannsynligheten for mekanisk svikt. Den erstatter ikke klinisk vurdering.
Vurderinger knyttet til innkjøp for virksomheter med flere nettsteder
For bedrifter som driver flere anlegg eller distribuerer over flere regioner, er innkjøpsbeslutningen like mye en beslutning om forsyningskjeden som en produktbeslutning.
-
Bekreft at leverandøren har verktøy for den spesifikke geometrien, ikke bare en katalogoppføring.
-
Spør om parti-sporebarhet fra råmateriale til ferdig produkt.
-
Test prøver fra minst to produksjonsløp, ikke bare én prøveparti.
-
Sjekk levertidene under maksimal etterspørsel, ikke bare under standardforhold.
-
Gjennomgå hvordan leverandøren håndterer et ikke-konformt parti, fordi det vil skje til slutt.
Flersiteoperasjoner må også tenke på størrelsesdekning. Én enkelt størrelse passer sjelden godt til en voksen befolkning, og en skinn som er litt for løs på én site kan rapporteres som et klinisk problem i stedet for et størrelsesproblem.
Der produksjonsdybde endrer ligningen
Forskjellen mellom en leverandør og en produksjonspartner viser seg når noe går galt eller når etterspørselen stiger kraftig. Onebrace, en produsent av medisinsk verneutstyr, støtter sine produktlinjer med et forsknings- og utviklingsteam med gjennomsnittlig åtte års spesialisert erfaring, noe som forkorter tiden mellom rapportering av et problem og løsning av det. Selskapet driver 12 fullverdige produksjonslinjer og vedlikeholder et bibliotek med over 1 000 formdesign, med en månedlig produksjon på mer enn én million sett. For bedriftskjøpere betyr denne kombinasjonen at det finnes eksisterende verktøy for mange skinngeometrier og kapasitet til å absorbere svingninger i etterspørselen uten å utvide levertidene.
Å velge en modell for hel-fingre-splint på bedriftsnivå handler om å tilpasse designarkitekturen til kliniske behov, og deretter bekrefte at produsenten kan opprettholde dette designet konsekvent over flere tusen enheter. Pris er viktig, men konsekvens er det som holder avtalene intakte.
Innholdsfortegnelse
- Hva bedriftskjøpere faktisk trenger av en fullfingerstøtte
- Designarkitekturer og hvor de skiller seg åt
- Materiale- og produksjonskonsekvens: Den skjulte kostnadsdriveren
- Standarder, testing og hvilken dokumentasjon selskaper bør kreve
- Vurderinger knyttet til innkjøp for virksomheter med flere nettsteder
- Der produksjonsdybde endrer ligningen