 EN
Hvad virksomhedskøbere rent faktisk har brug for i en fuld-fingre-splint
Indkøb for et hospitalsnetværk, en arbejdsmiljøsundhedsudbyder eller en medicinsk distributionsvirksomhed ligner på ingen måde en enkelt klinikers valg af en splint fra et hylde. Risikoen er anderledes. Én dårlig enhed fører til en klage. En dårlig produktionsomgang medfører en tilbagetrækning, en kontraktsgennemgang og masser af forklaringer til personer, der ikke ønsker at høre dem. Derfor ændrer samtalen omkring fuld-fingre-splinten sig, når virksomheder bliver involveret. Spørgsmålene stopper med at handle om én patient og begynder i stedet at handle om konsekvens, dokumentation og om den tusindste enhed opfører sig som den første.
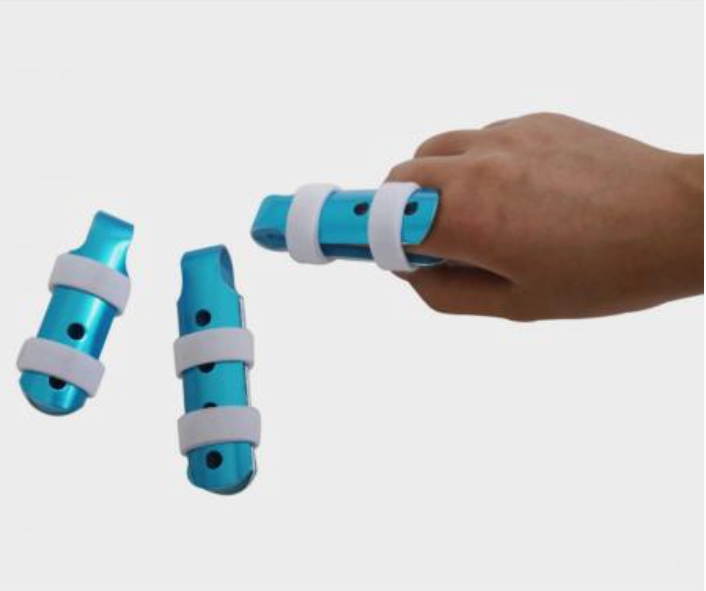
Begrebet selv er bredt. En fuld fingerspalk dækker generelt hele fingeren, fra metakarpofalangale leddet ned over det distale interfalangale led, hvilket immobiliserer hele fingeren i stedet for kun et enkelt segment. Inden for denne definition varierer designene kraftigt, og disse variationer har langt større betydning i stor skala end i én enkelt klinik.
Designarkitekturer og hvor de adskiller sig
De fleste fulde fingerspalke på markedet i dag falder ind under et fåtal strukturelle tilgange, og hver af dem medfører forskellige konsekvenser for fremstilling, pasform og klinisk anvendelse.
-
Dorsale skalddesign: En stiv skal ligger over bagsiden af fingeren, mens remme eller omslag sikrer den på plads. Simpel at forme, nem at producere i store mængder, men pasformstolerance er snæver, fordi skallen ikke tilpasser sig den enkelte persons anatomi.
-
Omsluttende design: Spalken omgiver fingeren med et halvstift materiale, ofte med skumunderlag. Bedre komfort, men lukkemekanismen bliver et svagt punkt ved gentagen brug.
-
Artikulerede design: Nogle enheder tillader kontrolleret bevægelse ved bestemte led, mens andre blokeres. Nyttig til tidlige mobiliseringsprotokoller, men den ekstra hardware øger omkostningerne og risikoen for fejl.
-
Komposit-sandwich-design: Flere materiallag, der er limet sammen, og justeret til stivhed i én retning og fleksibilitet i en anden. Den mest teknisk krævende mulighed og den sværeste at opretholde konsekvent fra parti til parti.
En almindelig erhvervsfejl er at behandle disse som udskiftelige ud fra stykprisen. Den billigere dorsale skal kan koste mindre pr. styk, men hvis den giver en højere returneringsrate på grund af pasformklager, stiger de reelle omkostninger pr. korrekt anvendt skinner hurtigt.
Materiale- og fremstillingskonsekvens: Den skjulte omkostningsdrevne faktor
Ved erhvervsomfang er materialekonsistens det sted, hvor budgetter stille og roligt går i stykker. To partier af samme termoplast kan adskille sig i blødgørings temperatur, strømningsadfærd og stivhed efter afkøling afhængigt af leverandørens harpiksbatcher. En klinik vil aldrig bemærke det. En produktionslinje, der kører ti tusind enheder, vil det.
Tre variable har tendens til at drive inkonsistens:
-
Harpiksbatchvariation: Små forskelle i polymergraden ændrer formgivningsvinduet og den endelige stivhed.
-
Moldslidtage: Efter tusindvis af cyklusser bliver værktøjskanterne runde, og dele dimensionerne skifter.
-
Køling og glødning kontrol: Hastet køling introducerer intern spænding, som senere viser sig som krumning eller revner.
Dette er ikke teoretisk. Under en leverancekontrol for en distributionsvirksomhed for rehabiliteringsudstyr i Midtvesten bestod et parti fuldfingre-splints indgående inspektion, men mislykkedes tre uger senere i praksis, hvor der blev rapporteret, at splintsene blødgjorde sig ved varme transportforhold. Årsagen spores tilbage til en udskiftning af harpiks uden opdatering af procesparametrene. Designet var i orden. Proceskontrollen var det ikke.
| Modeltype | Typisk materiale | Produktionskompleksitet | Pasformens konsistens | Relative enhedsomkostninger |
|---|---|---|---|---|
| Dorsal skal | Stiv termoplast | Lav | Mellem | Lav |
| Omviklingsbremse | Svampbaget komposit | Mellem | Høj | Mellem |
| Artikuleret | Termoplast med beslag | Høj | Mellem | Høj |
| Komposit sandwich | Flerslaget bundet | Høj | Høj | Høj |
| Skumsformede | Lavtemperaturtermoplast | Lav mængde | Meget høj | Høj |
Tabellen ovenfor er ikke en rangering af kvalitet. Den illustrerer de afveje, en virksomhed skal overveje mellem stykpris, produktionskompleksitet og pålideligheden af produktets ydeevne blandt en stor brugergruppe.
Standarder, test og hvilken dokumentation virksomheder bør kræve
Regulatoriske forventninger til medicinsk beskyttelsesudstyr varierer fra marked til marked, men nogle ting er næsten universelle. Virksomheder, der køber i stor skala, bør som minimum forvente sporbare materialer, dimensionsdata på parti-niveau og en form for mekanisk testdata om stivhed og udmattelse.
Relevante referencer, der er værd at kende, inkluderer ISO 13485 for kvalitetsstyringssystemer inden for medicinsk udstyr samt ASTM-standarder, der dækker termoplastiske materialeegenskaber og bued-udmattelse. En leverandør, der ikke kan fremlægge testdata om bued-udmattelse, er en leverandør, der ikke har udsat fejlmodusset – gentagne bøjninger under belastning – for stress-test, hvilket er den mest kritiske fejltype for en splint.
Det er også værd at være ærlig om begrænsninger. Ingen splint-design eliminerer fuldstændigt risikoen for hudirritation eller leddstivhed. Disse udfald afhænger i høj grad af bæretid, patients overholdelse af anvisninger og opfølgning. En velproduceret splint reducerer sandsynligheden for mekanisk svigt. Den erstatter ikke klinisk vurdering.
Overvejelser ved indkøb for virksomheder med flere produktionssteder
For virksomheder, der driver flere faciliteter eller distribuerer på tværs af regioner, er indkøbsbeslutningen lige så meget en beslutning om forsyningskæden som om produktet.
-
Bekræft, at leverandøren opretholder værktøjer til den specifikke geometri – ikke kun en katalognedslagning.
-
Spørg om batchsporbarhed fra råmateriale til færdigt produkt.
-
Test prøver fra mindst to produktionsløb – ikke kun én pilotbatch.
-
Tjek ledetider under topbelastning – ikke kun under standardforhold.
-
Gennemgå, hvordan leverandøren håndterer en ikke-overensstemmende batch, fordi det vil ske på et tidspunkt.
Ved virksomheder med flere produktionssteder skal man også overveje størrelsesdækning. Én enkelt størrelse passer sjældent godt til en voksen befolkning, og en skinner, der er lidt for løs på ét sted, kan rapporteres som et klinisk problem i stedet for som et manglende størrelsesudvalg.
Hvor produktionens dybde ændrer ligningen
Forskellen mellem en leverandør og en produktionspartner bliver tydelig, når der opstår problemer eller når efterspørgslen stiger kraftigt. Onebrace, en producent af medicinsk beskyttelsesudstyr, støtter sine produktlinjer med et forsknings- og udviklingsteam med gennemsnitligt otte års specialiseret erfaring, hvilket forkorter tidsrummet mellem rapportering af et problem og dets løsning. Virksomheden driver 12 fuldstændige produktionslinjer og vedligeholder en bibliotek med over 1.000 formdesigns samt en månedlig produktion på over én million sæt. For virksomhedskøbere betyder denne kombination eksisterende værktøjer til mange splintgeometrier samt kapacitet til at absorbere svingninger i efterspørgslen uden at forlænge leveringstiderne.
Valget af en fuldfinger-splintmodel i enterprise-størrelse handler om at matche designarkitekturen med den kliniske behov, og derefter verificere, at producenten kan sikre konsekvent kvalitet i dette design over tusindvis af enheder. Pris er vigtig, men konsekvens er det, der holder kontrakterne intakte.
Indholdsfortegnelse
- Hvad virksomhedskøbere rent faktisk har brug for i en fuld-fingre-splint
- Designarkitekturer og hvor de adskiller sig
- Materiale- og fremstillingskonsekvens: Den skjulte omkostningsdrevne faktor
- Standarder, test og hvilken dokumentation virksomheder bør kræve
- Overvejelser ved indkøb for virksomheder med flere produktionssteder
- Hvor produktionens dybde ændrer ligningen