 EN
Що насправді потрібно корпоративним покупцям від повного шинувального пристрою для пальця
Закупівля для мережі лікарень, постачальника послуг з охорони праці або медичного дистриб’ютора зовсім не схожа на вибір шинувального пристрою одним клініцистом із полиці. Ставки інші. Одна бракована одиниця — це скарга. Бракована партія виробництва — це вилучення продукту з продажу, перегляд контракту й велика кількість пояснень перед людьми, які не хочуть їх чути. Саме тому розмова про повний шинувальний пристрій для пальця змінюється, коли до процесу залучаються корпоративні замовники. Питання перестають стосуватися одного пацієнта й починають стосуватися узгодженості, документації та того, чи тисячна одиниця поводиться так само, як і перша.
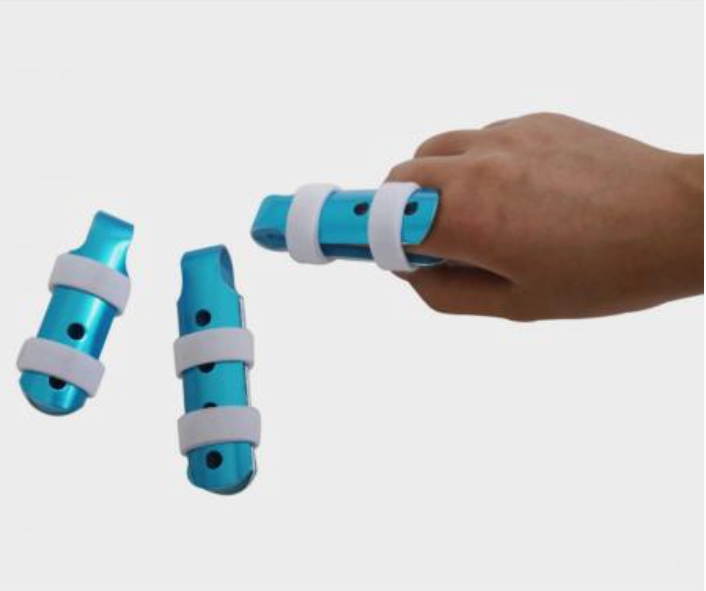
Сам термін є загальним. Повний шинувальний пристрій для пальця, як правило, охоплює весь палець — від метакарпофалангового суглоба до дистального міжфалангового суглоба, імобілізуючи весь палець, а не лише окремий його сегмент. У межах цього визначення конструкції значно відрізняються, і ці відмінності мають набагато більше значення в масштабному виробництві, ніж у роботі однієї клініки.
Архітектури конструкцій та їх відмінності
Більшість сучасних шин для повного пальця на ринку сьогодні належать до кількох основних структурних підходів, і кожен із них має різні наслідки для виробництва, підгонки та клінічного застосування.
-
Конструкції з дорсальною оболонкою: жорстка оболонка розташована над тильним боком пальця, а фіксація забезпечується ремінцями або обгортками. Прості у формуванні й ефективні у масовому виробництві, але допуски по посадці дуже вузькі, оскільки оболонка не адаптується до індивідуальної анатомії.
-
Конструкції типу «обгортання»: шина охоплює палець напівжорстким матеріалом, часто з пінопластовою основою. Забезпечують кращий комфорт, але механізм застібки з часом стає слабким місцем при багаторазовому використанні.
-
Шарнірні конструкції: деякі моделі дозволяють контролювані рухи в певних суглобах, одночасно блокуючи рухи в інших. Корисні для протоколів ранньої мобілізації, але додаткові компоненти збільшують вартість і кількість потенційних точок відмови.
-
Композитні сендвіч-конструкції: кілька шарів різних матеріалів, з’єднаних між собою, з налаштуванням жорсткості в одному напрямку й гнучкості в іншому. Найбільш трудомісткий інженерний варіант і найскладніший у забезпеченні узгодженості між партіями.
Поширена корпоративна помилка — вважати ці вироби взаємозамінними лише на основі ціни за одиницю. Дешевша дорсальна оболонка може коштувати менше за штуку, але якщо через скарги щодо посадки вона спричиняє вищий відсоток повернень, то справжня вартість успішно використаного ортезу стрімко зростає.
Узгодженість матеріалу та виробництва: прихований чинник витрат
У масштабах підприємства саме узгодженість матеріалу стає тим фактором, що непомітно руйнує бюджети. Дві партії одного й того самого термопласту можуть відрізнятися за температурою розм’якшення, поведінкою під час лиття та жорсткістю після охолодження — залежно від партії смоли від постачальника. Клініка цього ніколи не помітить. А виробнича лінія, що випускає десять тисяч одиниць, — так.
Три змінні, як правило, визначають невідповідність:
-
Варіація партій смоли: незначні відмінності в класі полімера змінюють вікно лиття й кінцеву жорсткість.
-
Зношування форми: Після тисяч циклів кромки інструменту заокруглюються, а розміри виробів зміщуються.
-
Контроль охолодження та відпалу: Прискорене охолодження призводить до виникнення внутрішніх напружень, які пізніше проявляються у вигляді деформації або тріщин.
Це не теоретичне припущення. Під час аудиту постачання для дистриб’ютора реабілітаційного обладнання в Середньому Заході партія повних шин для пальців пройшла вхідний контроль, але через три тижні виявила збої в експлуатації: користувачі повідомили, що шини м’якнуть у теплих умовах транспортування. Основною причиною стало заміна смоли без відповідного оновлення параметрів процесу. Конструкція була справною. Контроль процесу — ні.
| Тип моделі | Типовий матеріал | Складність виробництва | Узгодженість посадки | Відносна собівартість одиниці |
|---|---|---|---|---|
| Задня оболонка | Жорсткий термопласт | Низька | Середній | Низька |
| Обгортальна | Композит із пінопластовою основою | Середній | Високий | Середній |
| Шарнірна | Термопласт із фурнітурою | Високий | Середній | Високий |
| Композитний сендвіч | Багатошаровий склеєний | Високий | Високий | Високий |
| Формовані за індивідуальним зразком | Низькотемпературний термопластичний матеріал | Низький об'єм | Дуже високий | Високий |
Наведена вище таблиця не є рейтингом якості. Вона відображає компроміси, які підприємству доводиться робити між вартістю одиниці продукції, складністю виробництва та надійністю роботи продукту серед великої кількості користувачів.
Стандарти, випробування та документація, яку мають вимагати підприємства
Регуляторні вимоги до медичного захисного обладнання відрізняються залежно від ринку, але кілька положень є майже універсальними. Підприємства, що закуповують продукцію великими партіями, повинні принаймні очікувати можливості відстеження матеріалів, розмірних записів на рівні партій та деяких даних механічних випробувань щодо жорсткості й втоми.
До корисних посилань, про які варто знати, належать стандарт ISO 13485 щодо систем управління якістю для медичних виробів, а також стандарти ASTM, що стосуються властивостей термопластичних матеріалів і згинної втоми. Постачальник, який не може надати дані випробувань на згинну втому, — це постачальник, який не провів перевірку на найважливіший для шини режим відмови, а саме на багаторазовий згин під навантаженням.
Також варто чесно говорити про обмеження. Жодна конструкція шини повністю не усуває ризик подразнення шкіри або жорсткості суглобів. Такі наслідки значною мірою залежать від тривалості ношіння, дотримання пацієнтом рекомендацій та контролю після встановлення. Якісно виготовлена шина зменшує ймовірність механічної несправності. Вона не замінює клінічного судження.
Міркування щодо закупівель для операцій у кількох місцях
Для підприємств, які керують кількома об’єктами або розповсюджують свою продукцію в різних регіонах, рішення щодо закупівель є рішенням у сфері логістики постачання так само, як і рішенням щодо продукту.
-
Переконайтеся, що постачальник зберігає оснащення для конкретної геометрії, а не лише має її в каталозі.
-
З’ясуйте, чи забезпечується можливість відстеження партій від сировини до готового виробу.
-
Протестуйте зразки щонайменше з двох серій виробництва, а не лише з однієї пробної партії.
-
Перевірте терміни поставки за умов пікового попиту, а не лише за стандартних умов.
-
Ознайомтеся з тим, як постачальник вирішує питання неспівпадаючої партії, адже це рано чи пізно станеться.
Багатомісцеві операції також повинні враховувати підбір розмірів. Єдиний розмір рідко підходить дорослому населенню, а шину, яка трохи вільно сидить у одному місці, можуть сприйняти як клінічну проблему замість недоліку у підборі розміру.
Там, де глибина виробництва змінює рівняння
Різниця між постачальником і виробничим партнером стає помітною, коли щось йде не так або коли попит різко зростає. Onebrace — виробник медичного захисного обладнання — забезпечує свої товарні лінійки командою досліджень і розробок, середній стаж якої у спеціалізованій сфері становить вісім років; це скорочує проміжок між повідомленням про проблему та її вирішенням. Компанія експлуатує 12 повноцінних виробничих ліній і підтримує бібліотеку понад 1000 конструкцій форм, а щомісячний обсяг випуску перевищує один мільйон комплектів. Для корпоративних покупців така комбінація означає наявність уже готового оснащення для багатьох геометрій шин і здатність витримувати коливання попиту без подовження термінів виконання замовлень.
Вибір моделі шини для всього пальця в умовах підприємства зводиться до відповідності архітектури конструкції клінічним потребам, а потім до перевірки здатності виробника забезпечувати таку конструкцію постійно впродовж випуску тисяч одиниць. Ціна має значення, але саме постійність зберігає контракти.
Зміст
- Що насправді потрібно корпоративним покупцям від повного шинувального пристрою для пальця
- Архітектури конструкцій та їх відмінності
- Узгодженість матеріалу та виробництва: прихований чинник витрат
- Стандарти, випробування та документація, яку мають вимагати підприємства
- Міркування щодо закупівель для операцій у кількох місцях
- Там, де глибина виробництва змінює рівняння