 EN
Ce dont les acheteurs d’entreprises ont réellement besoin dans une attelle pour doigts entiers
L’approvisionnement pour un réseau hospitalier, un prestataire de santé au travail ou un distributeur médical n’a rien à voir avec le choix d’une attelle par un clinicien isolé sur une étagère. Les enjeux sont différents. Une seule unité défectueuse donne lieu à une réclamation. Une série de production défectueuse entraîne un rappel, un réexamen du contrat et de nombreuses explications à fournir à des personnes qui ne souhaitent pas les entendre. C’est pourquoi la discussion autour de l’attelle pour doigts entiers change dès lors qu’interviennent des entreprises. Les questions cessent de porter sur un seul patient pour se concentrer sur la constance, la traçabilité et le fait que la millième unité se comporte comme la première.
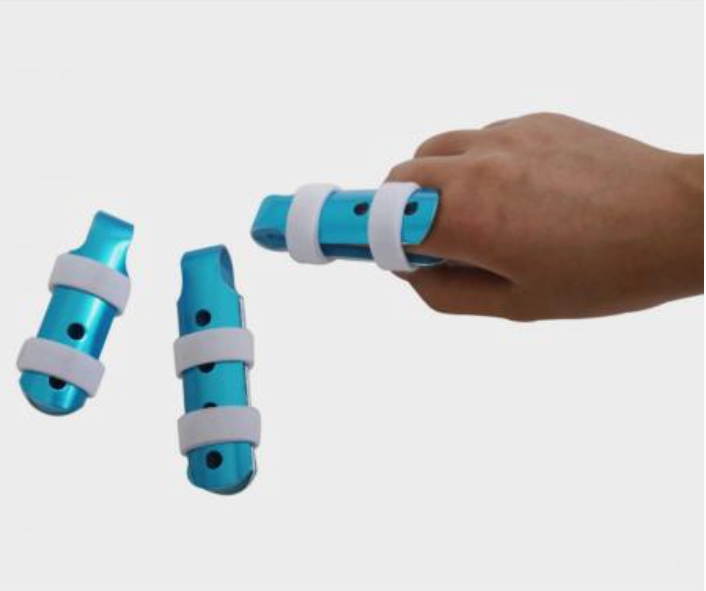
Le terme lui-même est large. Une attelle complète pour doigt couvre généralement tout le doigt, de l’articulation métacarpo-phalangienne jusqu’au-delà de l’articulation interphalangienne distale, immobilisant ainsi l’ensemble du doigt plutôt qu’un seul segment. Dans ce cadre, les modèles varient considérablement, et ces différences comptent bien davantage à grande échelle qu’en milieu clinique isolé.
Architectures de conception et points de divergence
La plupart des attelles complètes pour doigt disponibles aujourd’hui sur le marché relèvent d’un petit nombre d’approches structurelles, chacune entraînant des conséquences distinctes en matière de fabrication, d’ajustement et d’utilisation clinique.
-
Modèles à coque dorsale : une coque rigide repose sur la face dorsale du doigt, maintenue par des sangles ou des bandes. Facile à mouler, simple à produire en grande quantité, mais les tolérances d’ajustement sont très serrées, car la coque ne s’adapte pas à l’anatomie individuelle.
-
Modèles enveloppants : l’attelle entoure le doigt avec un matériau semi-rigide, souvent doublé de mousse. Confort accru, mais le système de fermeture devient un point faible après plusieurs utilisations.
-
Conceptions articulées : Certaines unités permettent un mouvement contrôlé aux articulations spécifiques tout en bloquant d’autres. Utiles dans les protocoles de mobilisation précoce, mais le matériel supplémentaire augmente le coût et le nombre de points de défaillance.
-
Conceptions en sandwich composite : Plusieurs couches de matériaux liées entre elles, ajustées pour offrir une rigidité dans une direction et une flexibilité dans une autre. Il s’agit de l’option la plus exigeante sur le plan de l’ingénierie et la plus difficile à maintenir de façon constante d’un lot à l’autre.
Une erreur courante en milieu professionnel consiste à considérer ces éléments comme interchangeables sur la base du prix unitaire. La coquille dorsale moins chère peut certes coûter moins cher à l’unité, mais si elle entraîne un taux de retour plus élevé en raison de plaintes liées à l’ajustement, le coût réel par attelle utilisée avec succès augmente rapidement.
Cohérence des matériaux et de la fabrication : Le facteur de coût caché
À volume industriel, la cohérence des matériaux est le point où les budgets se dégradent discrètement. Deux lots du même thermoplastique peuvent présenter des différences de température de ramollissement, de comportement d’écoulement et de rigidité après refroidissement, selon les lots de résine fournis par le fournisseur. Une clinique ne s’en rendra jamais compte. Une ligne de production fabriquant dix mille unités, si.
Trois variables sont généralement à l’origine de cette incohérence :
-
Variation des lots de résine : De légères différences de grade polymère modifient la fenêtre de moulage et la rigidité finale.
-
Usure des moules : Après des milliers de cycles, les arêtes des outillages s’arrondissent et les cotes des pièces dérivent.
-
Contrôle du refroidissement et du recuit : Un refroidissement précipité introduit des contraintes internes qui apparaissent ultérieurement sous forme de gauchissement ou de fissuration.
Ceci n’est pas théorique. Lors d’un audit des approvisionnements pour un distributeur d’équipements de réadaptation dans le Midwest, une série d’attelles couvrant l’ensemble des doigts a passé l’inspection à l’entrée, mais a échoué sur le terrain trois semaines plus tard, avec des rapports indiquant que les attelles se ramollissaient dans des conditions de transport chaudes. La cause racine remontait à un remplacement de résine effectué sans mise à jour des paramètres du procédé. La conception était correcte. Le contrôle du procédé ne l’était pas.
| Type de modèle | Matériau typique | Complexité de production | Cohérence du maintien | Coût unitaire relatif |
|---|---|---|---|---|
| Coquille dorsale | Thermoplastique rigide | Faible | Moyen | Faible |
| À enroulement | Composite rembourré en mousse | Moyen | Élevé | Moyen |
| Articulée | Thermoplastique avec éléments mécaniques | Élevé | Moyen | Élevé |
| Sandwich composite | Stratifié multicouche | Élevé | Élevé | Élevé |
| Moulés sur mesure | Thermoplastique basse température | Faible volume | Très élevée | Élevé |
Le tableau ci-dessus ne constitue pas un classement de qualité. Il illustre les compromis qu’une entreprise doit évaluer entre le coût unitaire, la complexité de production et la fiabilité des performances du produit auprès d’une large population d’utilisateurs.
Normes, essais et documentation exigée par les entreprises
Les attentes réglementaires en matière d’équipement médical de protection varient selon les marchés, mais quelques éléments sont presque universels. Les entreprises qui achètent à grande échelle doivent s’attendre, au minimum, à une traçabilité des matériaux, à des relevés dimensionnels par lot et à une forme quelconque de données issues d’essais mécaniques portant sur la rigidité et la fatigue.
Parmi les références pertinentes à connaître figurent la norme ISO 13485 relative aux systèmes de management de la qualité pour les dispositifs médicaux, ainsi que les normes ASTM couvrant les propriétés des matériaux thermoplastiques et la fatigue en flexion. Un fournisseur incapable de produire des données d’essai sur la fatigue en flexion est un fournisseur qui n’a pas soumis au test de contrainte le mode de défaillance le plus critique pour une attelle, à savoir la flexion répétée sous charge.
Il convient également d’être honnête quant aux limites. Aucune conception d’attelle n’élimine entièrement le risque d’irritation cutanée ou de raideur articulaire. Ces résultats dépendent fortement de la durée de port, de l’observance du patient et du suivi clinique. Une attelle bien conçue réduit la probabilité de défaillance mécanique. Elle ne remplace toutefois pas le jugement clinique.
Considérations liées à l’approvisionnement pour les opérations multisites
Pour les entreprises exploitant plusieurs installations ou distribuant leurs produits dans différentes régions, la décision d’approvisionnement relève autant de la chaîne logistique que du produit lui-même.
-
Vérifiez que le fournisseur conserve des outillages adaptés à la géométrie spécifique, et non pas uniquement une référence figurant dans son catalogue.
-
Demandez des précisions sur la traçabilité par lot, depuis la matière première jusqu’à l’unité finie.
-
Soumettez à essai des échantillons provenant d’au moins deux séries de production, et non pas d’un seul lot pilote.
-
Vérifiez les délais de livraison en période de demande maximale, et non pas uniquement dans des conditions standard.
-
Examinez la manière dont le fournisseur gère un lot non conforme, car cela se produira inévitablement.
Les opérations multisites doivent également tenir compte de la couverture des tailles. Une seule taille convient rarement bien à l’ensemble de la population adulte, et une attelle légèrement trop large dans un site donné peut être signalée comme un problème clinique plutôt que comme un simple défaut de gamme de tailles.
Là où la profondeur de fabrication modifie l’équation
La différence entre un fournisseur et un partenaire de fabrication apparaît lorsque quelque chose ne fonctionne pas ou lorsque la demande augmente brusquement. Onebrace, fabricant d’équipements de protection médicale, soutient ses gammes de produits grâce à une équipe de recherche et développement dont l’expérience spécialisée moyenne s’élève à huit ans, ce qui réduit le délai entre la déclaration d’un problème et sa résolution. L’entreprise exploite 12 lignes de production complètes et maintient une bibliothèque comportant plus de 1 000 conceptions de moules, avec une production mensuelle supérieure à un million de jeux. Pour les acheteurs professionnels, cette combinaison signifie la disponibilité d’outillages existants pour de nombreuses géométries d’attelles, ainsi que la capacité d’absorber les variations de la demande sans allonger les délais de livraison.
Le choix d’un modèle d’attelle couvrant l’ensemble des doigts à l’échelle professionnelle repose d’abord sur l’adéquation de l’architecture de conception aux besoins cliniques, puis sur la vérification que le fabricant est capable de reproduire cette conception de façon constante sur des milliers d’unités. Le prix compte, mais c’est la constance qui permet de maintenir les contrats.
Table des matières
- Ce dont les acheteurs d’entreprises ont réellement besoin dans une attelle pour doigts entiers
- Architectures de conception et points de divergence
- Cohérence des matériaux et de la fabrication : Le facteur de coût caché
- Normes, essais et documentation exigée par les entreprises
- Considérations liées à l’approvisionnement pour les opérations multisites
- Là où la profondeur de fabrication modifie l’équation