 EN
Lo que realmente necesitan los compradores empresariales de una férula para dedo completo
La adquisición de productos para una red hospitalaria, un proveedor de salud ocupacional o un distribuidor médico no se parece en nada a la elección individual que hace un clínico al seleccionar una férula de un estante. Las consecuencias son distintas. Una sola unidad defectuosa genera una queja. Una mala producción en serie implica una retirada del mercado, una revisión contractual y muchas explicaciones ante personas que no desean escucharlas. Por eso, la conversación sobre la férula para dedo completo cambia radicalmente cuando intervienen empresas. Las preguntas ya no giran en torno a un solo paciente, sino que pasan a centrarse en la consistencia, la documentación y si la milésima unidad se comporta igual que la primera.
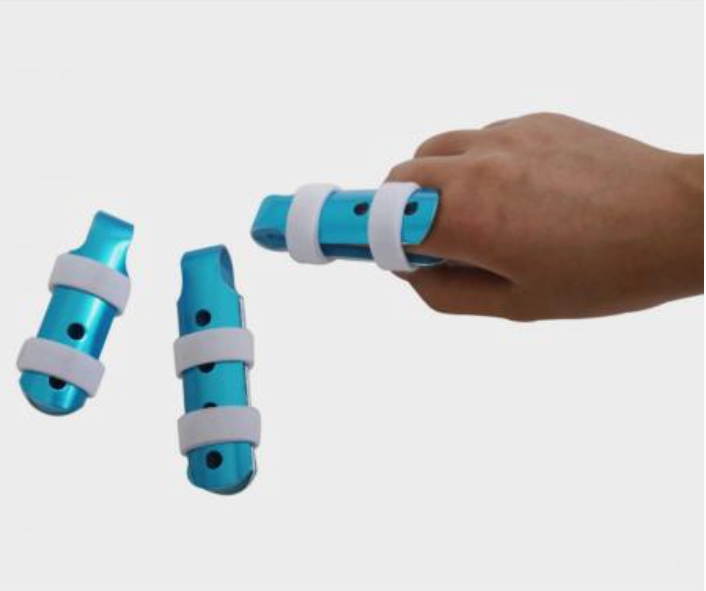
El término en sí es amplio. Una férula para dedo completo generalmente cubre todo el dedo, desde la articulación metacarpofalángica hasta más allá de la articulación interfalángica distal, inmovilizando así el dedo completo en lugar de un solo segmento. Dentro de esa definición, los diseños varían considerablemente, y esas variaciones importan mucho más a gran escala que en una clínica individual.
Arquitecturas de diseño y sus diferencias
La mayoría de las férulas para dedos completos disponibles actualmente en el mercado se agrupan en un pequeño número de enfoques estructurales, y cada uno tiene distintas implicaciones para la fabricación, la adaptación y el uso clínico.
-
Diseños con cubierta dorsal: una cubierta rígida se coloca sobre la cara dorsal del dedo, sujeta mediante correas o envolturas. Fáciles de moldear y sencillas de producir en volumen, pero la tolerancia de ajuste es estrecha porque la cubierta no se adapta a la anatomía individual.
-
Diseños envolventes: la férula rodea completamente el dedo con un material semirrígido, frecuentemente con respaldo de espuma. Mayor comodidad, pero el mecanismo de cierre se convierte en un punto débil tras un uso repetido.
-
Diseños articulados: algunas unidades permiten movimiento controlado en articulaciones específicas mientras bloquean otras. Útiles en protocolos de movilización temprana, pero los componentes adicionales incrementan el costo y los puntos potenciales de fallo.
-
Diseños compuestos en sándwich: varias capas de materiales unidas entre sí, ajustadas para ofrecer rigidez en una dirección y flexibilidad en otra. Es la opción que requiere mayor ingeniería y la más difícil de mantener consistente entre lotes.
Un error frecuente en las empresas consiste en tratar estos elementos como intercambiables únicamente según su precio unitario. La cubierta dorsal más económica puede tener un costo menor por pieza, pero si genera una tasa de devoluciones más alta debido a quejas sobre el ajuste, el costo real por férula utilizada con éxito aumenta rápidamente.
Consistencia del material y de la fabricación: el factor oculto de los costos
A volumen empresarial, la consistencia del material es donde los presupuestos se rompen silenciosamente. Dos lotes del mismo termoplástico pueden diferir en temperatura de reblandecimiento, comportamiento de flujo y rigidez tras el enfriamiento, dependiendo de los lotes de resina suministrados. Una clínica jamás lo notará. Una línea de producción que fabrique diez mil unidades sí lo hará.
Tres variables suelen ser las principales causas de inconsistencia:
-
Variación entre lotes de resina: pequeñas diferencias en el grado de polímero modifican la ventana de moldeo y la rigidez final.
-
Desgaste del molde: Tras miles de ciclos, los bordes de las herramientas se redondean y las dimensiones de las piezas varían.
-
Control del enfriamiento y el recocido: Un enfriamiento apresurado introduce tensiones internas que posteriormente se manifiestan como deformaciones o grietas.
Esto no es teórico. Durante una auditoría de suministros para un distribuidor de equipos de rehabilitación en el Medio Oeste, un lote de férulas para dedos completos pasó la inspección de entrada, pero falló en el campo tres semanas después, con informes de ablandamiento de las férulas en condiciones cálidas de transporte. La causa raíz se rastreó hasta una sustitución de resina realizada sin actualizar los parámetros del proceso. El diseño era adecuado. El control del proceso no lo era.
| Tipo de modelo | Material típico | Complejidad de Producción | Consistencia del ajuste | Costo unitario relativo |
|---|---|---|---|---|
| Cubierta dorsal | Termoplástico rígido | Baja | Medio | Baja |
| Envolvente | Compuesto acolchado con espuma | Medio | Alto | Medio |
| Articulada | Termoplástico con componentes metálicos | Alto | Medio | Alto |
| Panel sándwich compuesto | Multicapa adherida | Alto | Alto | Alto |
| Moldeados a medida | Termoplástico de baja temperatura | Volumen bajo | Muy alta | Alto |
La tabla anterior no es una clasificación de calidad. Representa los compromisos que una empresa debe evaluar entre el costo por unidad, la complejidad de producción y la fiabilidad del desempeño del producto en una amplia población de usuarios.
Normas, ensayos y documentación que las empresas deben exigir
Las expectativas regulatorias para el equipo protector médico varían según el mercado, pero hay algunos aspectos casi universales. Las empresas que compran a gran escala deben esperar, como mínimo, trazabilidad de los materiales, registros dimensionales por lote y algún tipo de datos de ensayos mecánicos sobre rigidez y fatiga.
Entre las referencias relevantes que vale la pena conocer figuran la norma ISO 13485 para los sistemas de gestión de la calidad en dispositivos médicos, y las normas ASTM que abarcan las propiedades de los materiales termoplásticos y la fatiga por flexión. Un proveedor que no pueda proporcionar datos de ensayos sobre fatiga por flexión es un proveedor que no ha sometido a ensayo de estrés el modo de fallo más crítico para una férula: la flexión repetida bajo carga.
También vale la pena ser honesto acerca de las limitaciones. Ningún diseño de férula elimina por completo el riesgo de irritación cutánea o rigidez articular. Esos resultados dependen en gran medida de la duración del uso, el cumplimiento del paciente y el seguimiento clínico. Una férula bien fabricada reduce la probabilidad de fallo mecánico, pero no sustituye el juicio clínico.
Consideraciones sobre la adquisición para operaciones en múltiples ubicaciones
Para empresas que gestionan varias instalaciones o distribuyen productos en distintas regiones, la decisión de adquisición es tanto una decisión de cadena de suministro como una decisión de producto.
-
Confirme que el proveedor mantiene las herramientas necesarias para la geometría específica, y no solo una referencia en su catálogo.
-
Pregunte acerca de la trazabilidad por lote, desde la materia prima hasta la unidad terminada.
-
Evalúe muestras de al menos dos series de producción, no solo de un lote piloto.
-
Verifique los plazos de entrega bajo condiciones de demanda máxima, no solo bajo condiciones estándar.
-
Revise cómo maneja el proveedor un lote no conforme, porque eventualmente ocurrirá.
Las operaciones en múltiples centros también deben considerar la cobertura de tallas. Rara vez una sola talla se adapta bien a toda la población adulta, y una férula que resulte ligeramente demasiado holgada en un centro puede ser reportada como un problema clínico en lugar de como una brecha en la disponibilidad de tallas.
Donde la profundidad de fabricación cambia la ecuación
La diferencia entre un proveedor y un socio de fabricación se manifiesta cuando algo sale mal o cuando la demanda aumenta bruscamente. Onebrace, fabricante de equipos médicos de protección, respalda sus líneas de productos con un equipo de investigación y desarrollo cuyos miembros cuentan, en promedio, con ocho años de experiencia especializada; esto acorta el ciclo entre la detección de un problema y su resolución. La empresa opera doce líneas de producción completas y mantiene una biblioteca con más de 1.000 diseños de moldes, con una producción mensual superior al millón de unidades. Para los compradores empresariales, esta combinación significa que ya existen herramientas para muchas geometrías de férulas y que la empresa tiene capacidad para absorber fluctuaciones de la demanda sin alargar los plazos de entrega.
Elegir un modelo de férula para dedos completos a escala empresarial se reduce a adaptar la arquitectura de diseño a la necesidad clínica y luego verificar que el fabricante pueda mantener ese diseño de forma constante en miles de unidades. El precio importa, pero es la consistencia la que mantiene los contratos vigentes.
Tabla de Contenidos
- Lo que realmente necesitan los compradores empresariales de una férula para dedo completo
- Arquitecturas de diseño y sus diferencias
- Consistencia del material y de la fabricación: el factor oculto de los costos
- Normas, ensayos y documentación que las empresas deben exigir
- Consideraciones sobre la adquisición para operaciones en múltiples ubicaciones
- Donde la profundidad de fabricación cambia la ecuación