 EN
企業向け購入者がフルフィンガースプリントに本当に求めるもの
病院ネットワーク、産業医療サービス提供者、または医療機器卸売業者による調達は、臨床家が棚からスプリントを1点選ぶという行為とはまったく異なります。リスクの性質が違います。不良品が1点出れば苦情につながりますが、製造ロット全体が不良であれば、リコール、契約の見直し、そして納得しない関係者への説明責任が発生します。そのため、企業が関与すると、フルフィンガースプリントに関する議論の焦点が変わります。話題は「1人の患者」から「一貫性」「記録の可視性」「1000個目が1個目と同様の品質・性能を保つか」という点へと移行するのです。
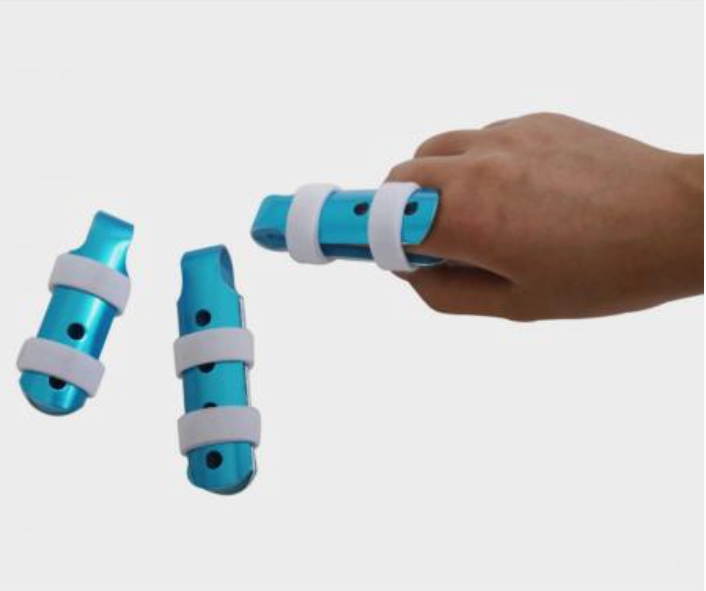
この用語自体は広義です。フルフィンガースプリントとは、一般的に手指全体(中手骨掌指関節から遠位指節間関節を越えて先端まで)を覆い、指全体を固定するタイプの装具を指します。単一の関節やセグメントだけを固定するものとは異なります。この定義の範囲内でも、デザインは多岐にわたり、その違いは、単一の診療所で使う場合よりも、大量調達・大規模導入の場面ではるかに重要になります。
設計アーキテクチャとその分岐点
現在市販されている指全体用スプリントの多くは、ごく少数の構造的アプローチに集約され、それぞれが製造、装着、臨床使用において異なる課題を伴います。
-
背側シェル式:硬質のシェルが指の背面に装着され、ストラップや巻き付け式の留め具で固定されます。成形が簡単で量産にも向いていますが、個々の解剖学的形状にフィットしにくいため、装着精度の許容範囲が狭くなります。
-
巻き上げ式:スプリントが指を一周するように包み込む構造で、多くの場合、フォーム裏地付きの半硬質素材が用いられます。装着感は向上しますが、留め具部分が繰り返し使用により劣化しやすくなるという弱点があります。
-
関節可動式:特定の関節でのみ制御された可動性を許容し、他の関節は固定するタイプです。早期可動化療法に有効ですが、追加の機構部品によりコストが上昇し、故障リスクも高まります。
-
複合サンドイッチ構造:異なる素材の層を貼り合わせた設計で、ある方向には剛性を、別の方向には柔軟性を発揮するよう最適化されています。最も高度なエンジニアリングを要する選択肢であり、ロット間での品質均一性を維持するのが最も困難です。
企業が陥ちがちな誤りの一つは、単価だけでこれらを互換可能と見なしてしまうことです。背側シェル(ドーサルシェル)においては、確かに単価が安い製品もありますが、装着感に関する苦情が増え、返品率が上昇すれば、実際に使用された装具1点あたりの実質コストは急速に上昇します。
素材および製造工程の均一性:見過ごされがちなコスト増加要因
大量生産規模では、素材の均一性こそが予算を静かに圧迫する要因となります。同一の熱可塑性樹脂であっても、サプライヤーの樹脂ロットによって軟化温度・成形時の流動性・冷却後の剛性が微妙に異なることがあります。診療所では気づきにくい差異ですが、1万点規模の生産ラインでは明確な問題として顕在化します。
不均一性を引き起こす主な要因は以下の3つです:
-
樹脂ロットのばらつき:ポリマーのグレードにわずかな違いがあるだけで、成形条件の許容範囲や最終的な剛性が変化します。
-
金型の摩耗:数千サイクルにわたり、金型のエッジが丸くなり、部品の寸法がずれていく。
-
冷却および焼鈍制御:急激な冷却は内部応力を生じさせ、後に反りや亀裂として現れる。
これは単なる理論ではありません。米国中西部のリハビリテーション機器卸売業者向けに行った供給監査において、あるロットの指全体用スプリントが入荷検査では合格したものの、出荷後3週間で現場で不具合が発生し、高温の輸送環境下でスプリントが柔らかくなるという報告が寄せられました。根本原因は、工程パラメーターの更新を行わずに樹脂を代替したことにありました。設計自体に問題はありませんでした。問題は工程管理にありました。
| モデルタイプ | 一般的な素材 | 生産の複雑さ | フィット感の安定性 | 相対単位コスト |
|---|---|---|---|---|
| 背側シェル | 硬質熱可塑性樹脂 | 低 | 中 | 低 |
| ラップアラウンド式 | フォーム裏打ち複合材 | 中 | 高 | 中 |
| Articulated | ハードウェア付き熱可塑性樹脂 | 高 | 中 | 高 |
| 複合サンドイッチ | 多層貼り合わせ材 | 高 | 高 | 高 |
| 専用設計の成型品 | 低温熱可塑性樹脂 | 低容量 | 非常に高い | 高 |
上記の表は品質順位を示したものではありません。企業が単価、製造の複雑さ、および多数のユーザーにおける製品の信頼性という3つの要素の間で考慮しなければならないトレードオフを整理したものです。
規格、試験、および企業が要求すべき文書
医療用防護具に関する規制要件は市場ごとに異なりますが、いくつかの点はほぼ全世界共通です。大量調達を行う企業は、少なくとも原材料のトレーサビリティ、ロット単位での寸法記録、および剛性・疲労に関する何らかの機械的試験データを供給者に求めるべきです。
参考になる関連規格には、医療機器の品質マネジメントシステムに関するISO 13485や、熱可塑性樹脂の材料特性および曲げ疲労に関するASTM規格があります。曲げ疲労試験データを提示できないサプライヤーは、装具にとって最も重要な故障モード——すなわち荷重下での反復曲げ——を実際には評価していないということです。
制限について正直に話すことも重要です。どの装具設計も、皮膚刺激や関節の拘縮のリスクを完全に排除することはできません。こうした結果は、装着時間、患者の遵守状況、およびフォローアップの質に大きく左右されます。高品質な装具は、機械的故障の発生確率を低減しますが、臨床的判断を代替するものではありません。
複数拠点での運用を考慮した調達に関する検討事項
複数の施設を運営している企業や、地域にわたり製品を流通させている企業にとって、調達の決定は、単なる製品選定というよりむしろサプライチェーン全体の戦略的意思決定です。
-
カタログ掲載だけでなく、特定の形状に対応する金型をサプライヤーが実際に保有しているかを確認してください。
-
原材料から完成品に至るまでのロット追跡性について、サプライヤーに確認してください。
-
試作ロット1回分ではなく、少なくとも2回の量産ロットからサンプルを採取して評価してください。
-
標準的な条件だけでなく、需要がピークに達した際の納期も確認してください。
-
不適合ロットが発生した場合のサプライヤーの対応方法を確認してください。いずれは必ず発生する事象だからです。
複数の医療機関で使用する場合、サイズ展開の検討も不可欠です。成人向け製品では、単一サイズで十分な適合性を確保することは稀であり、ある施設でやや緩いと感じられる装具は、単なるサイズのギャップではなく、臨床的な問題として報告される可能性があります。
製造能力の深さが状況を変える場面
サプライヤーと製造パートナーの違いは、トラブル発生時や需要の急増時に明確に現れます。医療用保護具メーカーであるワンブレイス社は、専門分野で平均8年の経験を持つ研究開発チームを各製品ラインにバックアップしており、課題報告から解決までのサイクルを短縮しています。同社は12本の完全な生産ラインを稼働させ、1,000点以上の金型設計データを蓄積。月間生産能力は100万セット以上に達します。企業向けバイヤーにとって、これは多数の装具形状に対応する既存金型を有し、納期延長を招かずに需要変動にも柔軟に対応できる体制を意味します。
フルフィンガー装具のモデル選定は、企業規模で行う場合、臨床的ニーズに合致する設計構造を選ぶことから始まり、その設計を数千点もの製品にわたってメーカーが一貫して維持できるかどうかを確認することに帰着します。価格も重要ですが、契約を維持し続けるために不可欠なのは、品質の一貫性です。