 EN
Wat Besighedskopers Werklik van ’n Volledige Vingerstut Benodig
Inkoop vir ’n hospitaalnetwerk, ’n besigheids-gesondheidsverskaffer of ’n mediese verspreider lyk glad nie soos ’n enkele klinikus wat ’n stut van ’n rak kies nie. Die risiko’s is anders. Een slegte eenheid lei tot ’n klag. ’n Slegte vervaardigingsreeks lei tot ’n terugroepaksie, ’n kontrakherondersoek en baie verduideliking aan mense wat dit nie wil hoor nie. Daarom verskuif die gesprek rondom die volledige vingerstut wanneer besighede betrek word. Die vrae hou op om oor een pasiënt te gaan en begin eerder oor konsekwentheid, dokumentasie en of die duisendste eenheid dieselfde gedra as die eerste.
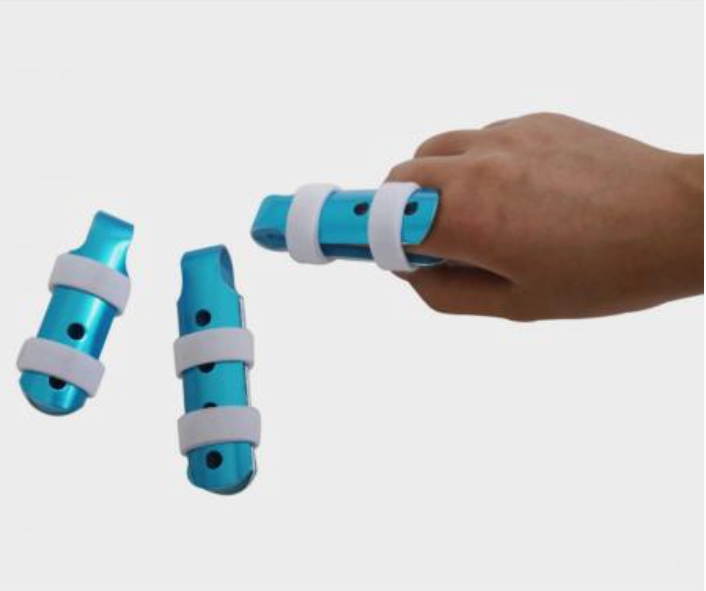
Die term self is wyd. ’n Volledige vingerstut dek gewoonlik die hele vinger, vanaf die meta-karpofalangeale gewrig af tot verby die distale interfalangeale gewrig, en immobiliseer dus die hele vinger eerder as net een segment. Binne hierdie definisie wissel ontwerpe baie, en hierdie verskille tel baie meer by groot skaal as in ’n enkele kliniek.
Ontwerpargitekture en Waar Hulle Uiteenloop
Die meeste volle-vinger-splints op die mark vandag val binne ’n handjie-vol strukturele benaderings, en elkeen het verskillende implikasies vir vervaardiging, pasvorm en kliniese gebruik.
-
Dorsale dopontwerpe: ’n Stywe dop sit oor die agterkant van die vinger, met riemtjies of omhulsels wat dit vasmaak. Eenvoudig om te vorm, maklik om in groot hoeveelhede te produseer, maar pasvormtoleransie is nou omdat die dop nie aan individuele anatomie aanpas nie.
-
Omsluitende ontwerpe: Die splint omring die vinger met ’n semi-stywe materiaal, dikwels met ’n skuim-agtergrond. Betre beter gemak, maar die sluitmeganisme word ’n swak punt met herhaalde gebruik.
-
Geartikuleerde ontwerpe: Sommige eenhede laat beheerde beweging toe by spesifieke gewrigte terwyl ander geblokkeer word. Nuttig vir vroeë mobilisasieprotokolle, maar die bykomende hardeware verhoog koste en foutepunte.
-
Saamgestelde sandwikkonstruksies: Verskeie materiaallae wat aan mekaar vasgemaak is, afgestem vir styfheid in een rigting en buigsaamheid in ’n ander. Die mees ingenieursintensiewe opsie, en die moeilikste om konsekwent oor verskillende partye te behou.
’n Gewone besigheidsfout is om hierdie as uitruilbaar te behandel gebaseer op eenheidprys. Die goedkoper dorsale dop mag minder per stuk kos, maar indien dit ’n hoër terugstuurkoers veroorsaak weens pasprobleme, styg die werklike koste per suksesvol gebruikte spalk vinnig.
Materiaal- en vervaardigingskonsekwentheid: Die verborge kostedrywer
By besigheidsvolume is materiaalkonsekwentheid waar begrotings stilbreek. Twee partye van dieselfde termoplast kan verskil in sagterwordingstemperatuur, vloei-eienskappe en styfheid na afkoeling, afhangende van die verskaffer se harspartye. ’n Kliniek sal dit nooit opmerk nie. ’n Vervaardigingslyn wat tienduisend eenhede produseer, wel.
Drie veranderlikes lei gewoonlik tot onkonsekwentheid:
-
Variasie in harspartye: Klein verskille in polimeergraad skuif die vormgewingsvenster en finale styfheid.
-
Vormverslet: Oor duisende siklusse rond die werktuigkante af, en die afmetings van die onderdele verskuif.
-
Verkoeling- en annealbeheer: Versnelde verkoeling veroorsaak interne spanning wat later as vertrekking of krake verskyn.
Dit is nie teoreties nie. Tydens 'n voorradaudit vir 'n rehabilitasie-uitrustingsverspreider in die Midwest het 'n partjie volvingersplints die inkomende inspeksie met sukses deurgeloop, maar drie weke later buite op die terrein misluk toe daar berigte ontvang is dat die splints sag word onder warm vervoertoestande. Die oorspronklike oorsaak is teruggevoer na 'n harsvervanging wat sonder bywerking van die prosesparameters gedoen is. Die ontwerp was korrek. Die prosesbeheer was egter nie.
| Modellyk | Tipiese materiaal | Produksiekompleksiteit | Pasvlakheidkonsekwentheid | Relatiewe eenheidskoste |
|---|---|---|---|---|
| Dorsale dop | Stywe termoplastiek | Laag | Medium | Laag |
| Omsluitend | Skuimondersteunde komposiet | Medium | Hoog | Medium |
| Artikulasie | Termoplastiek met hardeware | Hoog | Medium | Hoog |
| Saamgestelde sandwits | Veelvlakkige gebonde | Hoog | Hoog | Hoog |
| Aangepas gevormde | Lae-temperatuur termoplastiese | Lae Volume | Baie hoog | Hoog |
Die bostaande tabel is nie 'n rangskikking van gehalte nie. Dit toon die kompromisse wat 'n besigheid moet oorweeg tussen koste per eenheid, produksiekompleksiteit en hoe betroubaar die produk presteer oor 'n groot aantal gebruikers nie.
Standerde, toetsing en watter dokumentasie besighede behoort te vereis
Reguleringsvereistes vir mediese beskermende toerusting verskil volgens mark, maar 'n paar dinge is amper universeel. Besighede wat op groot skaal koop, moet ten minste materiaalspoorbaarheid, dimensionele rekords op partyevlak en 'n vorm van meganiese toetsdata vir styfheid en vermoeidheid verwag.
Relevante verwysings wat bekend moet wees, sluit ISO 13485 in vir gehaltestelsels vir mediese toestelle, en ASTM-standaarde wat termoplastiese materiaaleienskappe en buigvermoeidheid dek. 'n Verskaffer wat nie toetsdata vir buigvermoeidheid kan voorsien nie, is 'n verskaffer wat nie die falingstipe wat die meeste vir 'n spalk tel nie — herhaalde buiging onder las — onder spanning getoets het nie.
Dit is ook die moeite werd om eerlik te wees oor beperkings. Geen spalkontwerp elimineer die risiko van velirritasie of gewrigstydigheid heeltemal nie. Daardie uitkomste hang sterk af van draertyd, pasiëntnalewing en opvolg. 'n Goed-gemaakte spalk verminder die waarskynlikheid van meganiese mislukking. Dit vervang nie kliniese oordeel nie.
Inkoopoorwegings vir multi-plekbedrywighede
Vir ondernemings wat verskeie fasiliteite bedryf of oor streke versprei is, is die inkoopbesluit soveel 'n voorsieningskettingbesluit as 'n produkbesluit.
-
Bevestig dat die verskaffer gereedskap vir die spesifieke geometrie handhaaf, nie net 'n kataloglys nie.
-
Vra na partyspoorbaarheid van grondstof tot voltooide eenheid.
-
Toets monsters van ten minste twee produksieronne, nie net een proefpartye nie.
-
Ondersoek leweringsdae onder piekbevordering, nie net onder standaardomstandighede nie.
-
Oorweeg hoe die verskaffer 'n nie-konforme partye hanteer, want dit sal uiteindelik gebeur.
Multi-plekbedrywighede moet ook oor grootte-dekking dink. Een enkele grootte pas selde goed by 'n volwasse bevolking, en 'n spalk wat effens te los is op een plek, kan as 'n kliniese probleem gerapporteer word eerder as 'n grootte-gaping.
Waar vervaardigingsdiepte die vergelyking verander
Die verskil tussen 'n verskaffer en 'n vervaardigingsvennoot kom na vore wanneer iets verkeerd gaan of wanneer vraag styg. Onebrace, 'n vervaardiger van mediese beskermende toerusting, ondersteun sy produklyne met 'n navorsings- en ontwikkelingspan wat gemiddeld agt jaar se gespesialiseerde ervaring het, wat die siklus tussen 'n gerapporteerde probleem en 'n oplossing verkort. Die maatskappy bedryf 12 volledige produksielyn en handhaaf 'n biblioteek van meer as 1 000 vormontwerpe, met 'n maandelikse uitset van meer as een miljoen stelle. Vir enterprise-koopmans beteken hierdie kombinasie bestaande gereedskap vir baie spalkgeometrieë en die kapasiteit om vraagswaaie op te neem sonder dat lewertermyn uitgereik word.
Die keuse van ’n volle-vinger-splint-model op ondernemingsvlak kom neer op die aanpas van die ontwerpargitektuur by die kliniese behoefte, gevolg deur die bevestiging dat die vervaardiger daardie ontwerp konsekwent kan handhaaf oor duisende eenhede. Pryse is belangrik, maar konsekwentheid is wat kontrakte intact hou.
Tabel van inhoud
- Wat Besighedskopers Werklik van ’n Volledige Vingerstut Benodig
- Ontwerpargitekture en Waar Hulle Uiteenloop
- Materiaal- en vervaardigingskonsekwentheid: Die verborge kostedrywer
- Standerde, toetsing en watter dokumentasie besighede behoort te vereis
- Inkoopoorwegings vir multi-plekbedrywighede
- Waar vervaardigingsdiepte die vergelyking verander