 EN
Was Unternehmen tatsächlich von einer kompletten Fingerschiene benötigen
Beschaffung für ein Krankenhausnetzwerk, einen Anbieter für Arbeitsschutzgesundheit oder einen medizinischen Großhändler sieht völlig anders aus als die Auswahl einer Schiene durch eine einzelne Fachkraft im Regal. Die Risiken sind anders. Eine einzige fehlerhafte Einheit führt zu einer Beschwerde. Ein fehlerhafter Produktionslauf bedeutet Rückruf, Vertragsüberprüfung und umfangreiche Erklärungen gegenüber Personen, die diese Erklärungen gar nicht hören wollen. Deshalb verändert sich die Diskussion über die komplette Fingerschiene, sobald Unternehmen beteiligt sind. Die Fragen richten sich nicht mehr nur auf einen einzelnen Patienten, sondern auf Konsistenz, Dokumentation und die Frage, ob die tausendste Einheit sich genauso verhält wie die erste.
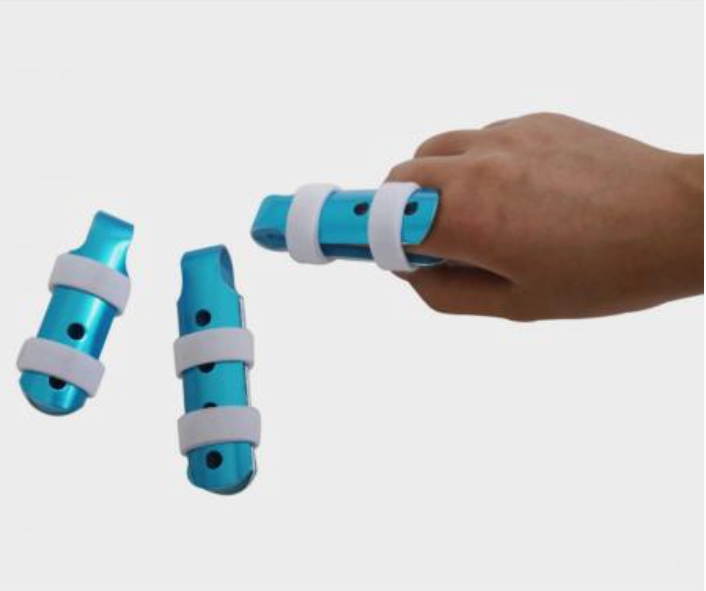
Der Begriff selbst ist weit gefasst. Eine komplette Fingerschiene deckt im Allgemeinen den gesamten Finger ab – vom Metakarpophalangealgelenk bis vorbei am distalen Interphalangealgelenk – und immobilisiert den gesamten Finger statt nur eines einzelnen Segments. Innerhalb dieser Definition variieren die Ausführungen stark, und diese Unterschiede sind im Großmaßstab weitaus bedeutender als in einer einzelnen Praxis.
Konstruktionsarchitekturen und ihre Unterschiede
Die meisten heute verfügbaren volllängigen Fingerschienen folgen einer kleinen Anzahl struktureller Ansätze, wobei jeder unterschiedliche Auswirkungen auf Herstellung, Anpassung und klinische Anwendung hat.
-
Dorsale Schalenkonstruktionen: Eine starre Schale liegt über der Rückseite des Fingers und wird mittels Riemen oder Umwicklungen befestigt. Einfach zu formen und in großer Stückzahl kostengünstig herzustellen, doch die Passgenauigkeit ist eng, da sich die Schale nicht an die individuelle Anatomie anpasst.
-
Umhüllende Konstruktionen: Die Schiene umschließt den Finger mit einem halbstarren Material, oft mit Schaumstoffunterlage. Bietet besseren Tragekomfort, doch der Verschlussmechanismus wird bei wiederholtem Gebrauch zur Schwachstelle.
-
Gelenkige Konstruktionen: Einige Modelle ermöglichen kontrollierte Bewegung an bestimmten Gelenken, während andere blockiert werden. Nützlich für frühe Mobilisationsprotokolle, doch die zusätzliche Mechanik erhöht Kosten und Ausfallrisiken.
-
Verbund-Sandwich-Konstruktionen: Mehrere miteinander verbundene Materialschichten, abgestimmt auf Steifigkeit in einer Richtung und Flexibilität in einer anderen. Die technisch anspruchsvollste Option und die schwierigste, um sie bei Serienfertigung konsistent zu halten.
Ein häufiger Unternehmensfehler besteht darin, diese Komponenten allein anhand des Einzelpreises als austauschbar zu betrachten. Die günstigere dorsale Schale mag pro Stück weniger kosten, doch wenn sie aufgrund von Passformbeschwerden eine höhere Rücklaufquote erzeugt, steigt die effektive Kosten pro erfolgreich eingesetztem Schienenmodell rasch an.
Material- und Fertigungskonsistenz: Der versteckte Kostenfaktor
Bei Großserien ist Materialkonsistenz der Punkt, an dem Budgets stillschweigend überschritten werden. Zwei Chargen desselben Thermoplasts können sich hinsichtlich Erweichungstemperatur, Fließverhalten und Steifigkeit nach Abkühlung je nach Polymercharge des Lieferanten unterscheiden. Eine Praxis wird dies niemals bemerken. Eine Produktionslinie mit zehntausend Einheiten jedoch sehr wohl.
Drei Variablen sind typischerweise für Inkonsistenzen verantwortlich:
-
Polymercharge-Variation: Geringfügige Unterschiede in der Polymerqualität verschieben das Spritzgabefenster und die endgültige Steifigkeit.
-
Formverschleiß: Über Tausende von Zyklen hinweg runden sich die Werkzeugkanten ab, und die Bauteilabmessungen weichen zunehmend ab.
-
Kühl- und Glühprozesssteuerung: Eine beschleunigte Kühlung erzeugt innere Spannungen, die sich später als Verzug oder Rissbildung bemerkbar machen.
Dies ist keine theoretische Annahme. Bei einer Lieferantenauditierung für einen Distributor von Rehabilitationsausrüstung im Mittleren Westen bestand eine Charge vollständiger Fingerschienen die Eingangsprüfung, fiel jedoch drei Wochen später im Einsatz durch – Berichte wiesen darauf hin, dass die Schienen sich bei warmen Transportbedingungen verformten. Die Ursache war ein Harzwechsel ohne Anpassung der Prozessparameter. Das Design war in Ordnung. Die Prozesssteuerung war es nicht.
| Modelltyp | Typisches Material | Produktionskomplexität | Konsistenz der Passform | Relativer Stückpreis |
|---|---|---|---|---|
| Dorsale Schale | Starre Thermoplastik | Niedrig | Mittel | Niedrig |
| Umschlingung | Schaumgepolsterte Verbundkonstruktion | Mittel | Hoch | Mittel |
| Gelenkt | Thermoplastik mit Hardware | Hoch | Mittel | Hoch |
| Verbund-Sandwich | Mehrschichtige Verbundkonstruktion | Hoch | Hoch | Hoch |
| Formschlüssig angepasst | Niedrigtemperatur-Thermoplastik | Geringe Menge | Sehr hoch | Hoch |
Die obige Tabelle stellt keine Qualitätsrangfolge dar. Sie veranschaulicht vielmehr die Abwägungen, die ein Unternehmen zwischen Stückkosten, Fertigungskomplexität und der Zuverlässigkeit der Produktleistung innerhalb einer großen Nutzergruppe vornehmen muss.
Standards, Prüfungen und welche Dokumentation Unternehmen einfordern sollten
Die regulatorischen Anforderungen an medizinische Schutzausrüstung variieren je nach Markt, doch einige Aspekte sind nahezu universell. Unternehmen, die in großem Umfang einkaufen, sollten zumindest Rückverfolgbarkeit der Materialien, dimensionsbezogene Aufzeichnungen auf Chargenebene und eine Form von mechanischen Prüfdaten zur Steifigkeit und Ermüdung erwarten.
Relevante Referenzstandards, die man kennen sollte, umfassen ISO 13485 für Qualitätsmanagementsysteme bei Medizinprodukten sowie ASTM-Standards zu den Eigenschaften thermoplastischer Werkstoffe und zur Biegeermüdung. Ein Lieferant, der keine Prüfdaten zur Biegeermüdung vorlegen kann, ist ein Lieferant, der den kritischsten Versagensmodus einer Schiene – wiederholtes Biegen unter Last – nicht belastungsgeprüft hat.
Es ist auch sinnvoll, ehrlich über Grenzen zu sein. Kein Schienen-Design beseitigt das Risiko von Hautirritationen oder Gelenksteifheit vollständig. Solche Ergebnisse hängen stark von der Tragedauer, der Einhaltung durch den Patienten und der Nachsorge ab. Eine gut gefertigte Schiene verringert die Wahrscheinlichkeit eines mechanischen Versagens. Sie ersetzt jedoch nicht die klinische Beurteilung.
Beschaffungsüberlegungen für Mehrstandortbetriebe
Für Unternehmen mit mehreren Standorten oder regionaler Vertriebsstruktur ist die Beschaffungsentscheidung genauso eine Lieferkettenentscheidung wie eine Produktentscheidung.
-
Stellen Sie sicher, dass der Lieferant Werkzeuge für die spezifische Geometrie bereithält – nicht nur einen Katalogeintrag.
-
Ermitteln Sie, ob Chargenverfolgbarkeit vom Rohmaterial bis zum fertigen Gerät gewährleistet ist.
-
Testen Sie Proben aus mindestens zwei Serienproduktionen – nicht nur aus einer Pilotcharge.
-
Prüfen Sie die Lieferzeiten unter Spitzenlastbedingungen – nicht nur unter Standardbedingungen.
-
Überprüfen Sie, wie der Lieferant mit einer nicht konformen Charge umgeht, denn dies wird irgendwann eintreten.
Bei Mehrstandortbetrieben muss auch die Größenabdeckung berücksichtigt werden. Eine einzige Größe passt selten gut an eine erwachsene Bevölkerung, und eine Schiene, die an einem Standort leicht zu locker sitzt, wird möglicherweise als klinisches Problem statt als Größenlücke gemeldet.
Wo sich die Fertigungstiefe auf die Gleichung auswirkt
Der Unterschied zwischen einem Lieferanten und einem Fertigungspartner zeigt sich, wenn etwas schiefgeht oder die Nachfrage stark ansteigt. Onebrace, ein Hersteller medizinischer Schutzausrüstung, stützt seine Produktlinien mit einem Forschungs- und Entwicklungsteam, dessen Mitglieder durchschnittlich acht Jahre lang über spezialisierte Erfahrung verfügen – dies verkürzt die Zeitspanne zwischen der Meldung eines Problems und seiner Lösung. Das Unternehmen betreibt zwölf vollständige Produktionslinien und unterhält eine Bibliothek mit mehr als 1.000 Formkonstruktionsvorlagen; die monatliche Produktionskapazität liegt bei über einer Million Sätze. Für Großkunden bedeutet diese Kombination, dass für viele Schienengeometrien bereits Werkzeuge vorhanden sind und dass Kapazitätsreserven bestehen, um Nachfrageschwankungen aufzufangen, ohne die Lieferzeiten zu verlängern.
Die Auswahl eines Modells für eine vollständige Fingerschiene im Unternehmensmaßstab hängt davon ab, die Konstruktionsarchitektur an den klinischen Bedarf anzupassen und anschließend zu überprüfen, ob der Hersteller diese Konstruktion bei Tausenden von Einheiten konstant halten kann. Der Preis spielt eine Rolle, doch Konsistenz ist es, die Verträge intakt hält.
Inhaltsverzeichnis
- Was Unternehmen tatsächlich von einer kompletten Fingerschiene benötigen
- Konstruktionsarchitekturen und ihre Unterschiede
- Material- und Fertigungskonsistenz: Der versteckte Kostenfaktor
- Standards, Prüfungen und welche Dokumentation Unternehmen einfordern sollten
- Beschaffungsüberlegungen für Mehrstandortbetriebe
- Wo sich die Fertigungstiefe auf die Gleichung auswirkt