 EN
Vad företagsköpare faktiskt behöver från en fullständig fingersplint
Inköp för ett sjukhusnätverk, en arbetsmiljömedicinsk leverantör eller en medicinsk distributör ser inte alls ut som när en enskild sjuksköterska väljer en splint från ett hyllsystem. Insatsen är annorlunda. En enda felaktig enhet leder till en klagomål. En felaktig produktionsomgång leder däremot till återkallande av produkten, granskning av avtalet och mycket förklarande arbete inför personer som inte vill höra det. Därför förändras diskussionen kring den fullständiga fingersplinten när företag är inblandade. Frågorna slutar handla om en enskild patient och börjar istället handla om konsekvens, dokumentation och om den tusende enheten beter sig på samma sätt som den första.
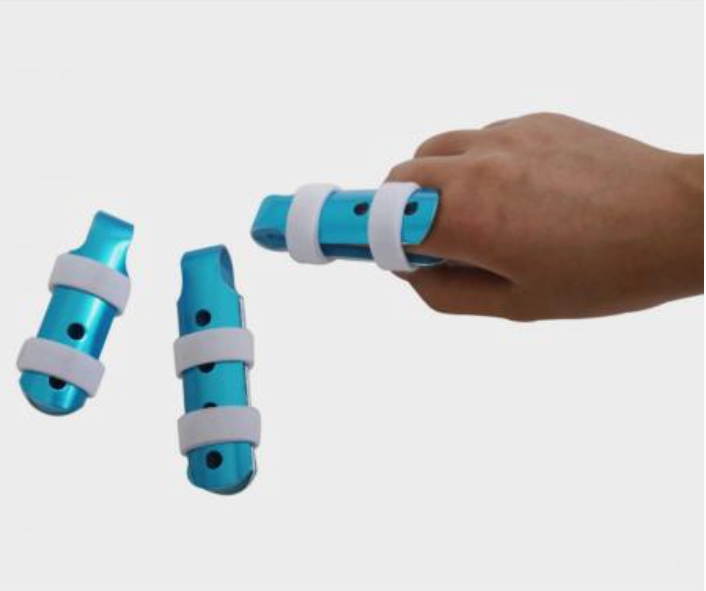
Termen själv är bred. En fullständig fingersplint täcker i allmänhet hela fingret, från metakarpofalangiska ledet ner förbi distala interfalangiska ledet, och immobiliserar hela fingret snarare än en enskild segment. Inom den här definitionen varierar utformningarna kraftigt, och dessa variationer är långt viktigare i storskalig användning än i en enda klinik.
Utformningsarkitekturer och där de skiljer sig åt
De flesta fullständiga fingersplints på marknaden idag följer ett fåtal strukturella tillvägagångssätt, och var och en medför olika konsekvenser för tillverkning, anpassning och klinisk användning.
-
Dorsala skalutformningar: Ett styvt skal placeras över baksidan av fingret, med remmar eller omslag som säkrar det. Enkla att forma, lätt att producera i stora mängder, men passformstoleransen är strikt eftersom skalet inte anpassar sig till den enskilda anatomin.
-
Omslutande utformningar: Splinten omger fingret med ett halvstyvt material, ofta med skumunderlag. Bättre komfort, men slutfunktionen blir en svag punkt vid upprepad användning.
-
Artikulerade design: Vissa enheter tillåter kontrollerad rörelse vid specifika leder samtidigt som andra leder blockeras. Användbart för tidiga mobiliseringsprotokoll, men den extra hårdvaran ökar kostnaden och antalet potentiella felkällor.
-
Sammansatta sandwichdesign: Flera materialskikt som är sammanklistrade, avstämmda för styvhet i en riktning och flexibilitet i en annan. Det mest tekniskt krävande alternativet och det svåraste att bibehålla konsekvens mellan olika tillverkningsomgångar.
Ett vanligt företagsfel är att behandla dessa som utbytbara baserat på styckpris. Den billigare dorsala skalet kan kosta mindre per styck, men om det ger en högre återlämningsfrekvens på grund av passformklagomål stiger den verkliga kostnaden per framgående använd splint snabbt.
Material- och tillverkningskonsekvens: Den dolda kostnadsdrivaren
Vid företagsvolym är materialkonsekvensen där budgetar tyst bryts. Två partier av samma termoplast kan skilja sig åt vad gäller mjukningstemperatur, flödesbeteende och styvhet efter avsvalning beroende på leverantörens resinhuvudpartier. En klinik kommer aldrig att märka det. En produktionslinje som kör tiotusen enheter kommer att göra det.
Tre variabler tenderar att driva inkonsekvens:
-
Variation i resinhuvudpartier: Små skillnader i polymergrad förskjuter formningsfönstret och den slutliga styvheten.
-
Formslitning: Under tusentals cykler rundas verktygskanter av och komponentmåtten avviker.
-
Kyl- och glödreglering: Förskyndad kylning introducerar inre spänningar som senare visar sig som vridning eller sprickor.
Detta är inte teoretiskt. Vid en leveransgranskning för en distributör av rehabiliteringsutrustning i Midwest godkändes en part fullständiga fingersplintar vid inkommande kontroll, men splintarna misslyckades på plats tre veckor senare, med rapporter om att splintarna mjuknade i varma transportförhållanden. Den underliggande orsaken spårades tillbaka till en utbytning av harpiks som gjorts utan att processparametrarna uppdaterades. Konstruktionen var korrekt. Processkontrollen var det inte.
| Modelltyp | Vanligt material | Tillverkningskomplexitet | Passformens konsekvens | Relativ enhetskostnad |
|---|---|---|---|---|
| Dorsal skal | Stel termoplast | Låg | Mellan | Låg |
| Omslutande | Svampbakad sammansatt material | Mellan | Hög | Mellan |
| Artikulerad | Termoplast med hårdvara | Hög | Mellan | Hög |
| Sammansatt sandwich | Flerskiktslaminerat | Hög | Hög | Hög |
| Skräddarsydda formskålar | Termoplast för låg temperatur | Låg volym | Mycket hög | Hög |
Tabellen ovan är inte en kvalitetsrankning. Den visar de avvägningar ett företag måste göra mellan kostnad per enhet, produktionskomplexitet och hur tillförlitligt produkten fungerar hos en stor användarpopulation.
Standarder, tester och vilken dokumentation företag bör kräva
Regler för medicinsk skyddsutrustning skiljer sig åt mellan marknader, men vissa saker är nästan universella. Företag som köper i större skala bör åtminstone förvänta sig spårbarhet av material, dimensionella uppgifter per parti och någon form av mekanisk provningsdata om styvhet och utmattning.
Relevanta referenser att känna till inkluderar ISO 13485 för kvalitetsledningssystem inom medicintekniska produkter samt ASTM-standarder som täcker egenskaper hos termoplastiska material och böjningsutmattning. En leverantör som inte kan lämna provningsdata om böjningsutmattning är en leverantör som inte har genomfört spänningsprovning av den felmodell som är mest relevant för en splint, nämligen upprepad böjning under belastning.
Det är också värt att vara ärlig om begränsningar. Ingen splintdesign eliminerar helt risken för hudirritation eller ledstelhet. Dessa utfall beror i hög grad på hur länge splinten bärs, patientens efterlevnad och uppföljning. En väl tillverkad splint minskar sannolikheten för mekaniskt fel. Den ersätter inte klinisk bedömning.
Överväganden vid inköp för verksamhet på flera platser
För företag som driver flera anläggningar eller distribuerar över regioner är inköpsbeslutet lika mycket ett beslut om leveranskedjan som ett produktbeslut.
-
Bekräfta att leverantören har verktyg för den specifika geometrin, inte bara en katalogpost.
-
Fråga om batchspårbarhet från råmaterial till färdig produkt.
-
Testa prov från minst två produktionsserier, inte bara en pilotbatch.
-
Kontrollera ledtider vid högsta efterfrågan, inte bara under standardförhållanden.
-
Granska hur leverantören hanterar en icke-konform batch, eftersom det kommer att ske någon gång.
Verksamhet på flera platser måste också tänka på storleksomfattning. En enda storlek passar sällan en vuxen population väl, och en spets som är lätt för lös på en plats kan rapporteras som ett kliniskt problem snarare än som ett bristande storleksutbud.
Där tillverkningsdjup förändrar ekvationen
Skillnaden mellan en leverantör och en tillverkningspartner blir uppenbar när något går fel eller när efterfrågan ökar kraftigt. Onebrace, en tillverkare av medicinsk skyddsutrustning, stödjer sina produktlinjer med ett forsknings- och utvecklingsteam med genomsnittligt åtta års specialiserad erfarenhet, vilket förkortar cykeln mellan en rapporterad problemställning och dess lösning. Företaget driver 12 fullständiga produktionslinjer och underhåller ett bibliotek med mer än 1 000 formdesigner, med en månatlig produktion på över en miljon set. För företagsköpare innebär denna kombination att befintlig verktygsmaskinering finns för många spetsgeometrier samt kapacitet att absorbera efterfrågevariationer utan att förlänga ledtider.
Att välja en fullfingersplintmodell i enterprise-skala handlar om att anpassa designarkitekturen till kliniska behov, och sedan verifiera att tillverkaren kan bibehålla den designen konsekvent över tusentals enheter. Pris är viktigt, men konsekvens är det som håller avtal intakta.
Innehållsförteckning
- Vad företagsköpare faktiskt behöver från en fullständig fingersplint
- Utformningsarkitekturer och där de skiljer sig åt
- Material- och tillverkningskonsekvens: Den dolda kostnadsdrivaren
- Standarder, tester och vilken dokumentation företag bör kräva
- Överväganden vid inköp för verksamhet på flera platser
- Där tillverkningsdjup förändrar ekvationen